限制豌豆分離蛋白產率的七個瓶頸|Hilum Process Co.
一份面向工廠現場的指南,說明豌豆分離蛋白在水合、萃取、pH 控制、纖維處理、離心、膜系統與乾燥等環節的產率損失,並提供實務性的酵素策略重點。
Request pricing 一份面向工廠現場的指南,說明豌豆分離蛋白在水合、萃取、pH 控制、纖維處理、離心、膜系統與乾燥等環節的產率損失,並提供實務性的酵素策略重點。
Request pricing豌豆分離蛋白的產率很少是因為單一重大失誤而損失。更常見的情況是,產率在一連串小而重複發生的製程代價中逐步流失:水合不完全、漿料黏度不穩定、纖維釋放不佳、離心機負載波動、膜堵塞,以及在整條產線中累積的乾燥損失。
對豆類蛋白分離物工廠而言,酵素策略不應被視為實驗室層級的附加項目。它應該與研磨粒徑分布、pH 曲線、停留時間、固形物負載、分離能力與清洗頻率一樣,納入營運討論。
Hilum Process Co. 支援需要將酵素方案與工廠實際運行行為連結的生產廠:更穩定的萃取、更乾淨的分離、更低的返工,以及操作人員真正能執行的試驗。身為豆類蛋白加工用酵素供應商,我們的重點不在於抽象的酵素宣稱,而在於產線是否變得更容易控制。
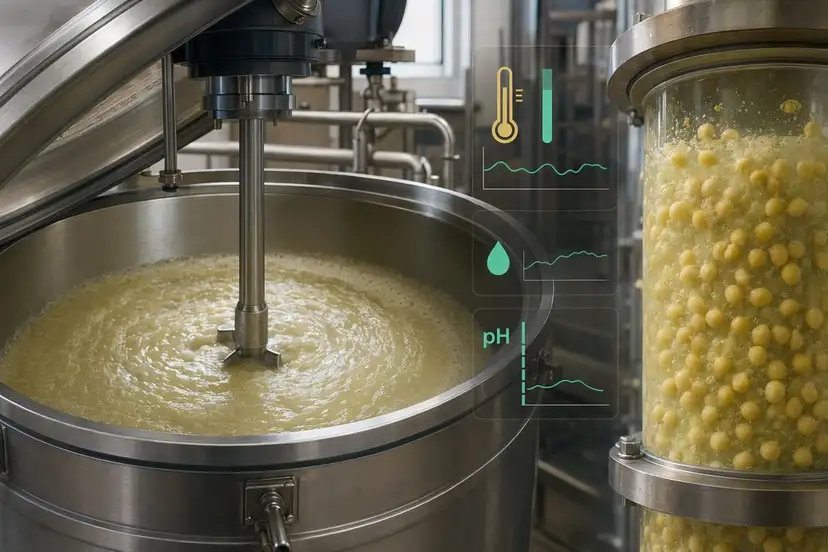
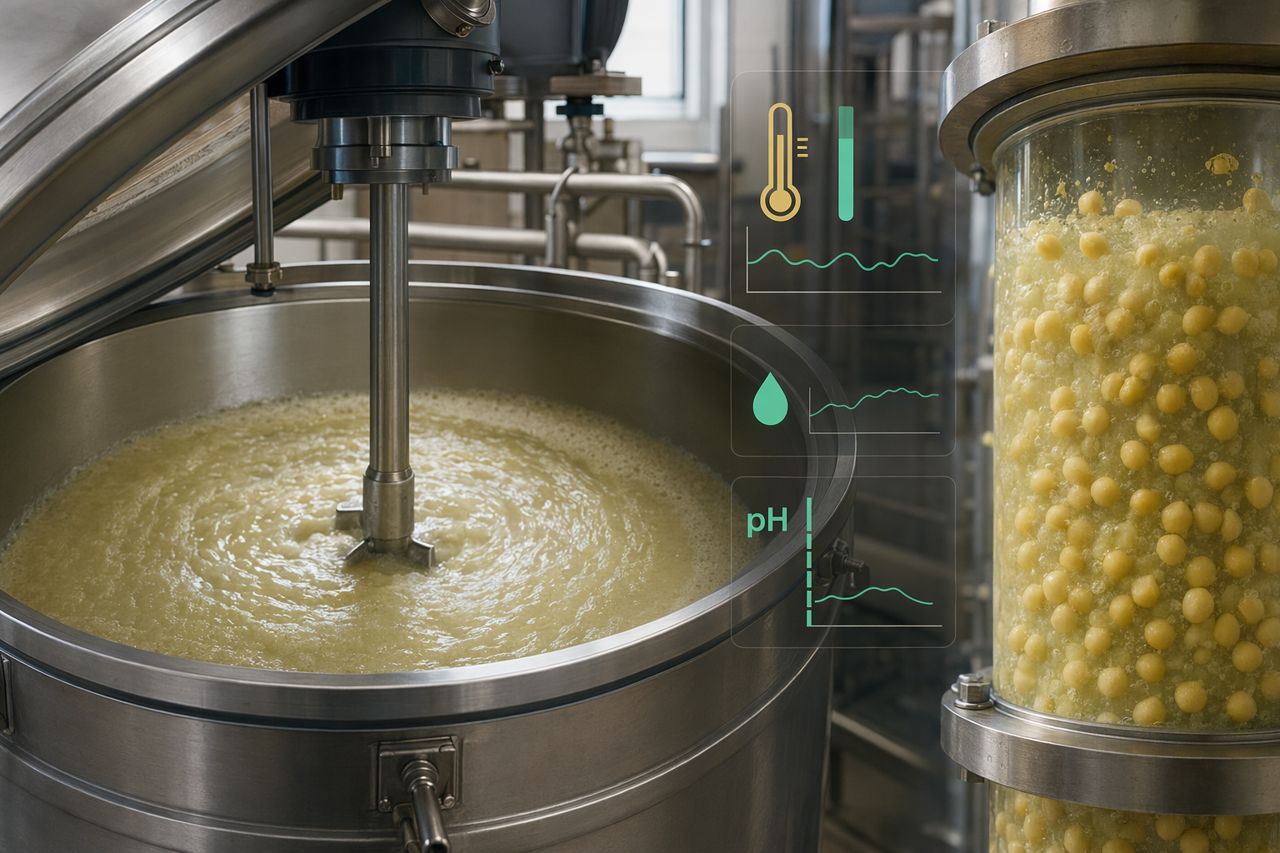
水合是產率最早被鎖定或流失的關鍵點之一。豌豆粉或研磨後的裂豌豆可能看起來已完全濕潤,但內部顆粒仍持續以不均勻的方式吸水。這種不均勻水合會造成局部濃稠、乾芯,以及下游萃取表現的變異。
常見的工廠症狀包括:
酵素可透過調整澱粉、細胞壁物質與可溶性纖維周圍的非蛋白基質行為來提供協助。目標並不是不計代價地讓漿料變稀,而是建立一個水合操作窗口,使固形物能可預測地分散,並讓萃取階段接收到更一致的進料。
追蹤水合時間、攪拌機電流、輸送行為、槽底殘留物,以及離心機進料穩定性。如果操作人員表示漿料「整體性更好」或「流動更均勻」,這通常比完美的實驗室結果更有參考價值。
蛋白萃取取決於 pH、溫度、離子環境、停留時間、研磨程度與固形物濃度。但在豌豆系統中,周圍的碳水化合物與纖維基質可能限制蛋白進入水相的效率。
當萃取受基質限制時,工廠可能會在其他地方加大操作強度:更激烈的 pH 調整、更長的停留時間、更高的稀釋比例,或更多的再循環。這些做法可能增加槽體占用、提高公用工程負載,並將瓶頸轉移到下游。
具針對性的酵素方案可透過降低細胞壁與可溶性纖維成分造成的物理限制,來支持蛋白釋放。這可能提升萃取一致性,而不必迫使操作人員進入工廠難以穩定控制的更寬製程窗口。
商業價值通常體現在更穩定的產率、較少偏離目標的萃取批次,以及對極端製程設定的依賴降低。對工廠管理者而言,這代表更少的產率意外,以及更容易排程的製程。
豌豆分離蛋白生產高度依賴 pH 轉換:鹼性萃取、蛋白分離、等電點沉澱、中和,以及最終調質。每一次轉換都可能影響黏度、溶解度、顆粒行為與分離表現。
當 pH 變化速度快於漿料在物理上能夠回應的速度時,問題就會出現。局部 pH 梯度可能導致蛋白行為不均、短暫增稠,或形成難以乾淨分離的沉澱型態。
酵素並不能取代 pH 控制。然而,酵素可以降低背景黏度與纖維造成的不穩定性,讓 pH 轉換更容易管理。當漿料反應更均勻時,pH 變化通常會帶來更乾淨的製程行為。
試驗期間,請比較:
重要問題很簡單:酵素處理條件是否讓 pH 步驟對產線的擾動降低?
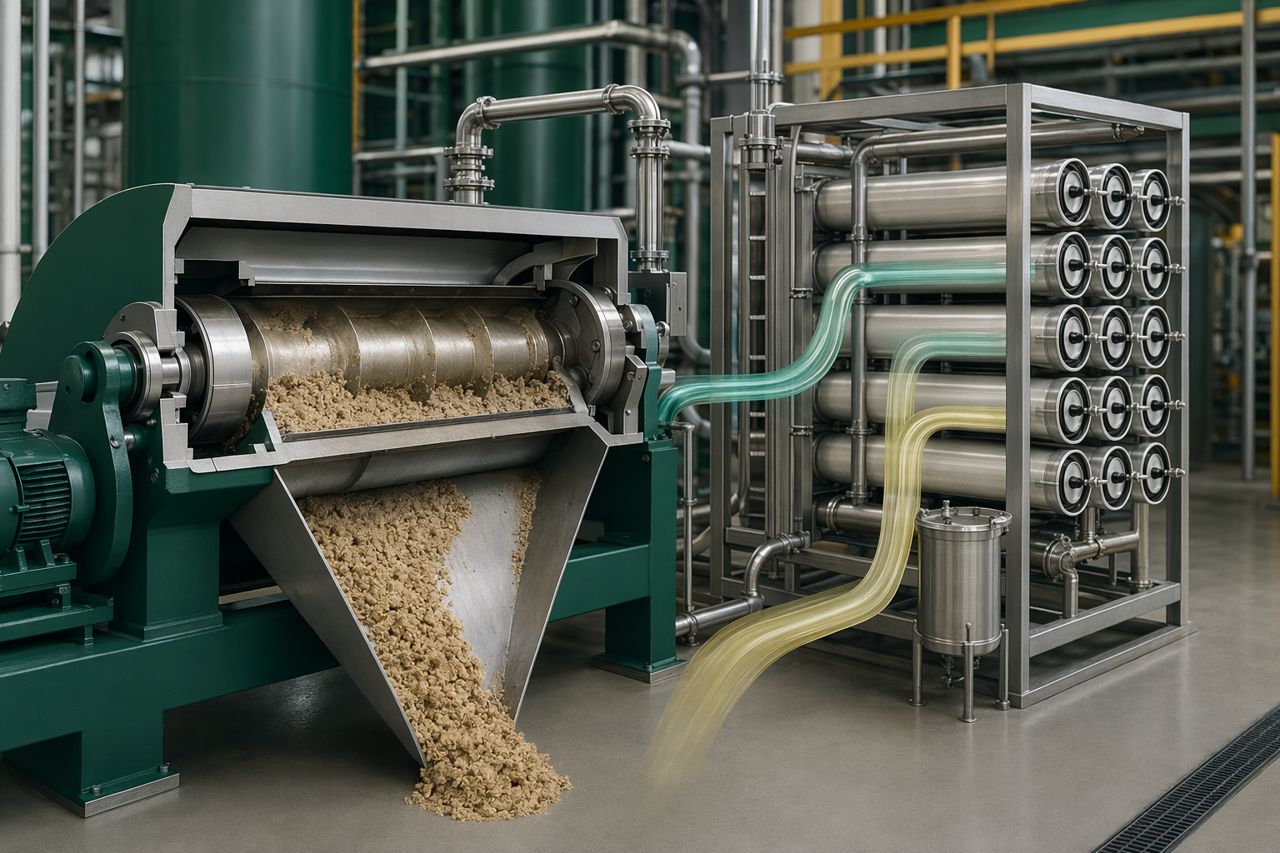
纖維不只是副產品物流,也是一項製程變數。處理不佳的纖維可能會結合水分、滯留富含蛋白的液相、增加懸浮固形物,並降低分離的清晰度。
當纖維未被妥善管理時,工廠可能會看到:
針對豆類加工選擇的酵素可協助調整纖維行為,使含蛋白液相更乾淨地分離。預期結果不是破壞纖維,而是受控釋放與更好的相行為。
價值往往出現在過去被視為不可避免損失的回收改善上。若能從富含纖維的餾分中稍微提升液相釋放,當應用於連續生產時,可能轉化為可觀的年度蛋白回收量。
離心機常被歸咎於產率損失,但設備通常只是反映製程送入的物料狀態。高黏度、漂浮細粉、薄弱的絮凝結構,或進料固形物不一致,都可能降低分離效率。
工廠可能遇到:
酵素調質可在漿料進入轉鼓之前改變其狀態,進而改善離心機表現。更好的黏度控制與較低的細小固形物干擾,可使分離更可預測。
離心機表現應在真實工廠條件下評估。這代表正常進料固形物、正常流量變動、標準 pH 轉換,以及生產級豌豆粉的批次變異。一個有用的酵素試驗應該告訴操作人員,在困難的生產日產線會如何表現,而不只是順利條件下的結果。
膜系統不會孤立地失效。其負載受到上游萃取、纖維去除、離心、pH 管理與熱歷史影響。如果可溶性纖維、細粉或分離不佳的餾分被帶到後段,膜表現可能迅速下降。
典型症狀包括:
當酵素方案改善上游澄清度與可溶性負載行為時,可降低膜系統壓力。最有價值的結果不只是瞬時通量提高,而是在需要清洗之前,能有更長且更可預測的生產運行時間。
追蹤乾淨生產時數、壓力趨勢、流量穩定性、清洗頻率,以及膜步驟周邊的產品回收率。這些才是對產能規劃與營運成本真正重要的指標。
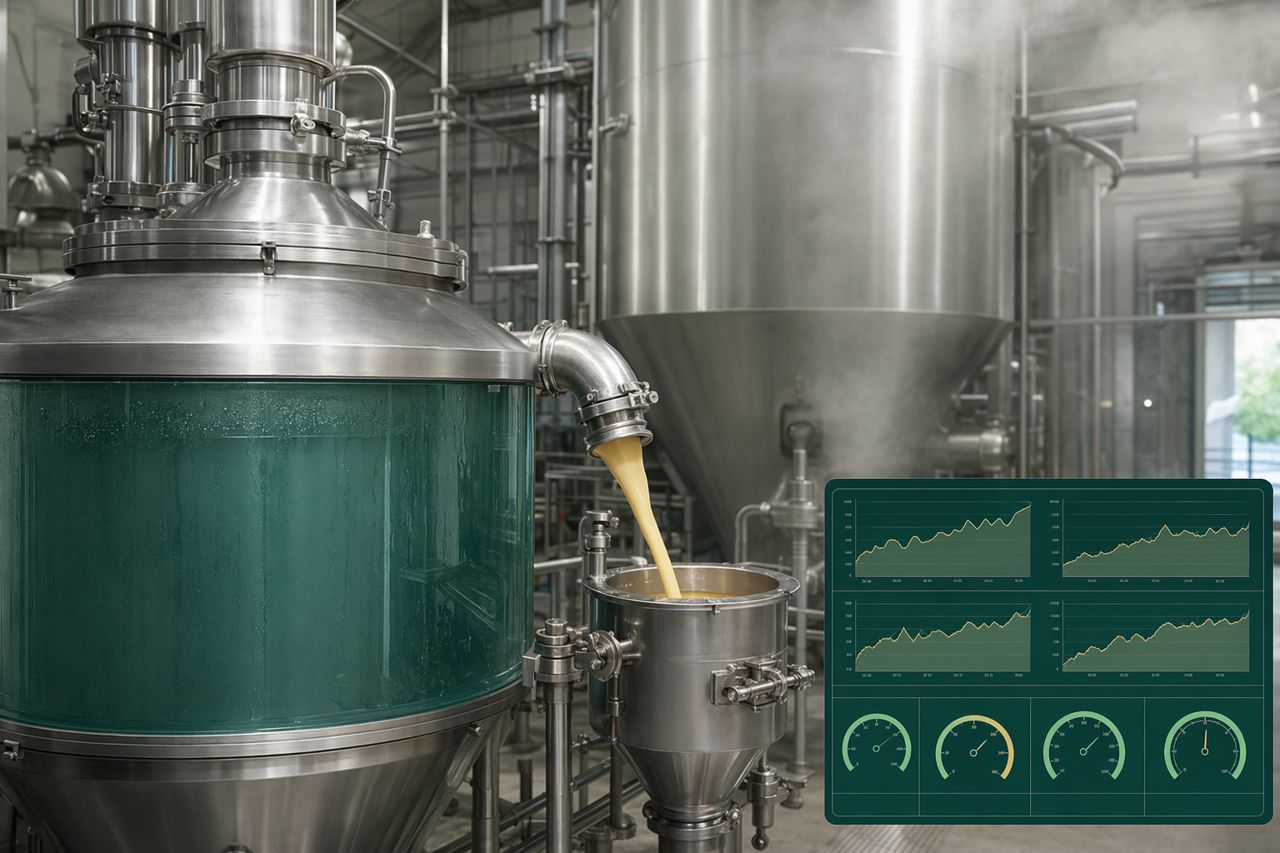
噴霧乾燥表現通常在進料到達乾燥機之前就已被決定。進料黏度、固形物均勻性、不溶物夾帶,以及熱敏感性,都可能影響霧化、壁面沉積、粉體性質與產率。
如果上游製程條件不穩定,乾燥機可能會出現:
酵素調質可透過協助形成更一致的濃縮液,間接支持乾燥機運行。當進料行為穩定時,乾燥機便能更接近其計畫操作點運行,且需要較少修正。
在高效能的豌豆分離蛋白工廠中,最佳結果可能看起來並不戲劇化。它可能只是更少警報、更穩定的輸送、更乾淨的分離,以及能穩定維持設定點的乾燥機。這就是真正的價值。
強而有力的試驗不是從型錄比較開始,而是從瓶頸地圖開始。
在選擇酵素方法之前,請先定義:
Hilum Process Co. 會先從這些限制條件出發。我們協助將酵素選擇與漿料行為、分離目標,以及生產排程的實際情況對齊。
對豆類蛋白分離物工廠而言,酵素價值應該在產線上看得見:
如果您的工廠正在評估豆類蛋白加工用酵素供應商,關鍵問題不是某種酵素是否能在理想條件下反應。關鍵問題是,它是否能協助您的實際製程在更少不穩定性的情況下回收更多價值。
請透過站內索取報價表單,分享您的豌豆分離蛋白製程目標、瓶頸位置、操作窗口與目前的分離挑戰。Hilum Process Co. 將回覆您實務性的酵素供應討論,並提供以工廠成果為核心設計的試驗路徑。
Tell us your application and volume — we reply with pricing and lead time.