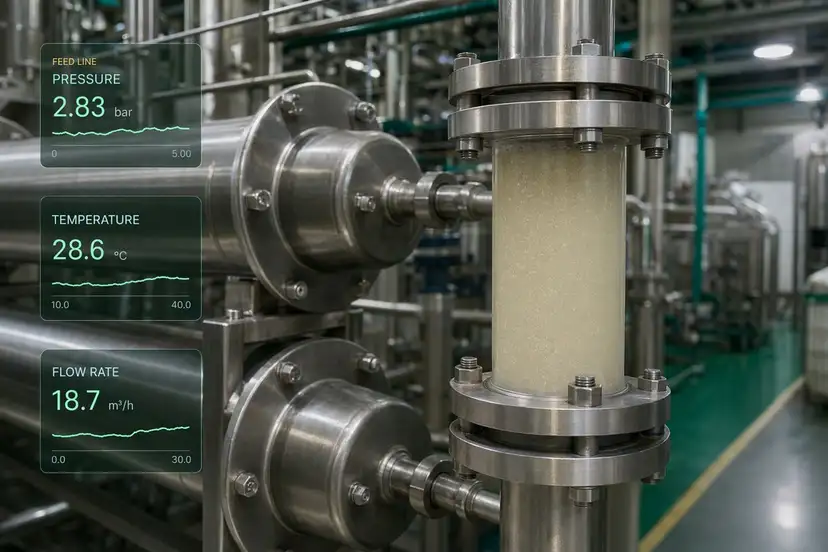
豆類タンパク質プラントにおける膜ろ過:収率、ファウリング、洗浄の優先事項
豆類タンパク質分離物プラント向けの実践ガイド。膜圧、ファウリング、固形分キャリーオーバー、上流工程での酵素活用判断を管理し、ろ過の安定性と洗浄の予測性を高めます。
Request pricing 豆類タンパク質分離物プラント向けの実践ガイド。膜圧、ファウリング、固形分キャリーオーバー、上流工程での酵素活用判断を管理し、ろ過の安定性と洗浄の予測性を高めます。
Request pricing豆類タンパク質分離物プラントにおける膜性能は、膜スキッド単体で決まることはほとんどありません。圧力上昇、フラックス低下、固形分負荷、洗浄頻度は、多くの場合、上流工程で決まります。具体的には、粉砕品質、抽出条件、pHの変動、スラリー滞留時間、加熱履歴、そして供給液がろ過ループに到達する前のデンプン、繊維、細胞壁由来物質の挙動が影響します。
プラント管理者にとっての目標は、単に膜を通過する流量を増やすことではありません。運転中の安定した分離、予測可能な洗浄、計画外停止の低減、そして下流の濃縮・乾燥工程で予期しないロスを生まないタンパク質流を確保することです。
Hilum Process Co. は、プラント成果に結びつく酵素プログラムを必要とする豆類タンパク質加工事業者を支援しています。より良好なスラリー挙動、よりクリーンな分離、低いファウリング圧力、再現性のある生産トライアルを目指します。
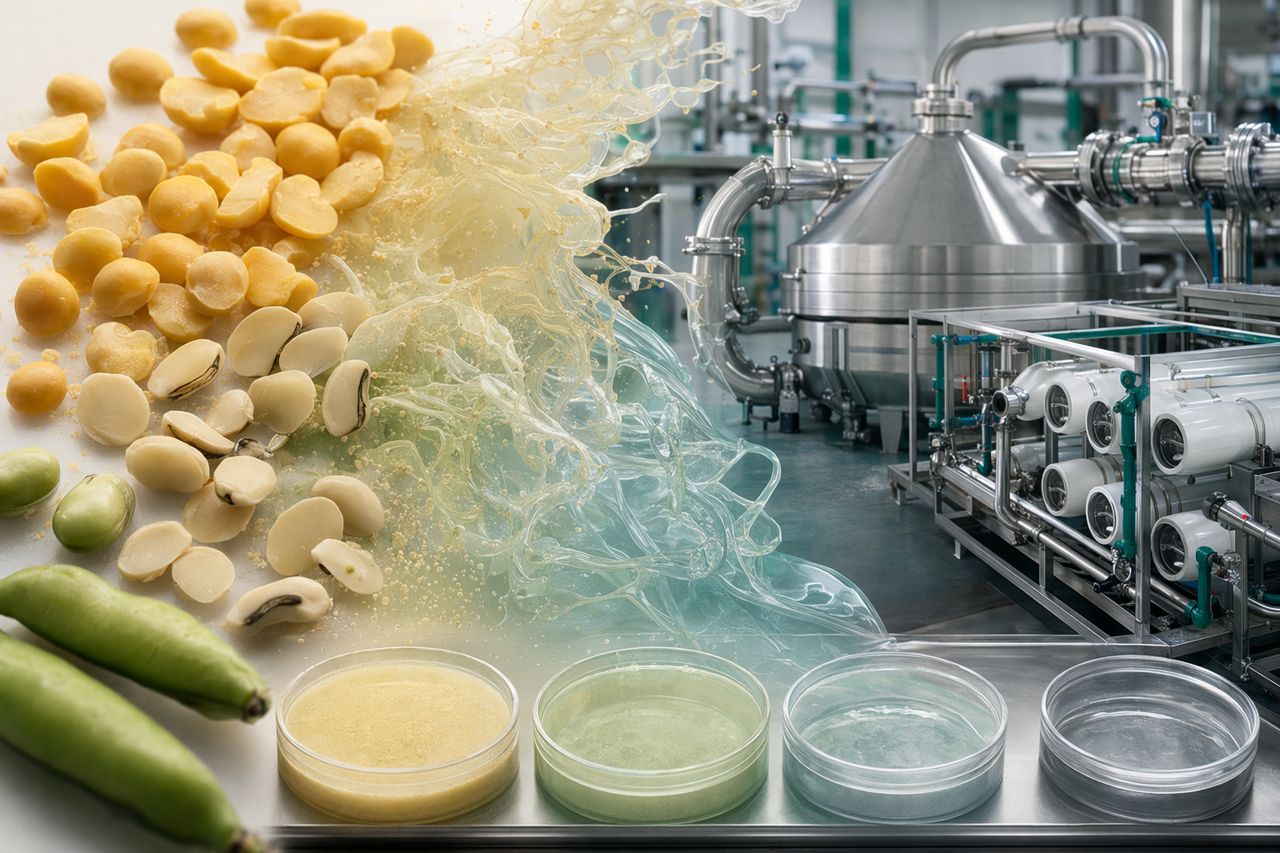
豆類タンパク質加工では、膜は複数の上流工程判断の総合的な影響を受けます。サンプル瓶の中では問題なさそうに見える供給液でも、膜表面に蓄積する微細な不溶性物質、可溶性炭水化物、分解されたデンプン、水和した繊維、コロイド粒子を含んでいる場合があります。
一般的な要因は次のとおりです。
膜ファウリングは洗浄の問題として扱われがちです。しかし多くのプラントでは、供給液調製の問題として捉えるほうが有効です。
供給液品質が変動すると、膜システムでは収率低下が明確に見える前に、圧力や洗浄挙動の変化として現れることが多くあります。
現場で見られる兆候には次のようなものがあります。
これらの症状が重要なのは、実際に使用可能な生産時間を減少させるためです。技術的には運転できていても、繰り返し調整が必要な膜スキッドは、依然としてプラントの処理能力を制約しています。
酵素は、機械的分離、適切なpH制御、規律ある洗浄に取って代わるものではありません。その価値は、膜が処理する前にスラリーの挙動を変える点にあります。
豆類タンパク質分離物の製造において、目的に合わせた酵素プログラムは次の点を支援できる可能性があります。
最適な酵素アプローチは、豆類原料、抽出ルート、pHプロファイル、温度範囲、保持時間、目標タンパク質仕様、既存の分離設備によって異なります。
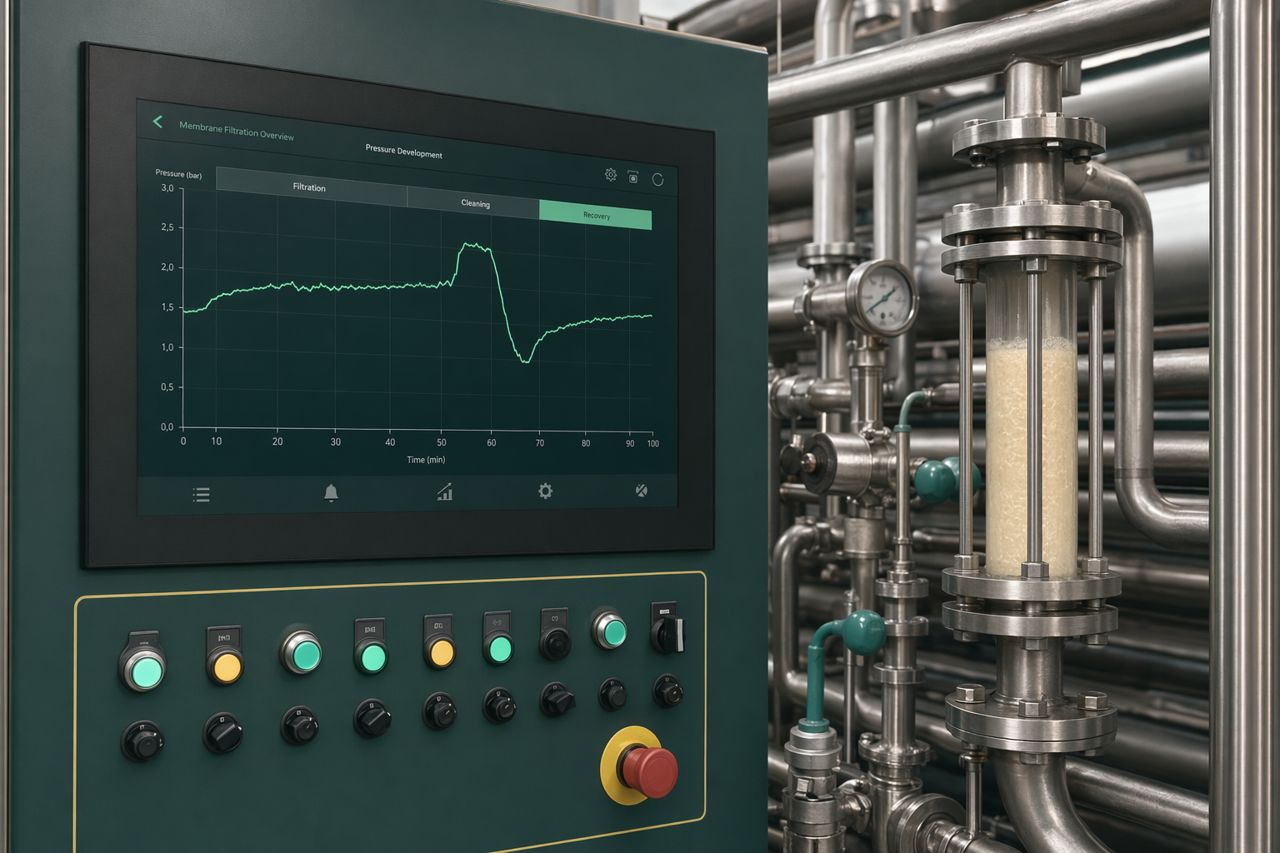
膜間差圧は、制御パラメータとして扱われることが多くあります。しかし同時に、プロセスシグナルとして読み取るべきものです。
安定した圧力カーブは、膜が処理可能な供給液を受け取っていることを示します。一方、急速に上昇する、振動する、または洗浄後に回復しない圧力カーブは、スキッドに入る材料の不安定性を示唆します。
ろ過性能を確認する際は、膜パネルだけを見るのではなく、供給液の履歴を追跡します。
この確認により、膜の摩耗と上流プロセスの変動を切り分けやすくなります。
固形分キャリーオーバーは、膜の不安定化を引き起こす最も直接的な要因の一つです。微細な不溶性物質がわずかに増えるだけでも、境界層の挙動が変化し、透過流量が低下し、後で洗浄により除去しなければならないファウリング層が形成されます。
実践的な固形分管理プログラムには、次の項目を含めるべきです。
根本原因にデンプン、繊維、細胞壁構造が関与し、それらが分離を難しくしている場合、酵素によるコンディショニングはこの取り組みを支援できます。目的は、不安定な材料をより多く膜に送り込むことではありません。よりクリーンで予測可能な供給液を膜に供給することです。
洗浄戦略は、回復性、再現性、生産への影響で評価すべきです。一度は流量を回復できても、週を追うごとに洗浄時間が長くなるサイクルは警告サインです。
プラントチームが確認すべき主な質問は次のとおりです。
ばらつき管理の主な手段が洗浄になっている場合、そのプラントは上流工程の不安定性を停止時間という形で負担していることになります。
有用な酵素トライアルは、研究室での興味ではなく、プラント成果を中心に構築すべきです。処方を変更する前に、プラントとして何を改善する必要があるのかを明確にします。
運転面でのトライアル目標には、次のようなものがあります。
管理されたトライアルでは、プラントにとって実用的なプロセス範囲を維持する必要があります。つまり、現実的な温度、pH、滞留時間、設備制約の中で実施するということです。プラントが維持できない条件でしか効果を発揮しない処理は、生産ソリューションにはなりません。
豆類タンパク質加工向けの酵素サプライヤーを選定する際、最も有益な対話は製品リストではなく、プラントの実情から始まります。
共有すると役立つ情報は次のとおりです。
これにより、単独のベンチ試験結果ではなく、処理能力、分離挙動、再現性を中心に酵素プログラムを設計できます。
膜性能の改善を目指す豆類タンパク質分離物プラントでは、次の5つの優先事項から着手します。
スキッド前の固形分、粘度、保持時間における不要なばらつきを低減します。
完全なボトルネックが発生するまで待つべきではありません。圧力上昇は、供給液挙動が変化した最初の兆候であることが多くあります。
ミネラルスケール、タンパク質付着、多糖類の影響、不溶性固形分を区別します。それぞれ必要な対応が異なります。
洗浄回復は、原料ロット、抽出条件、供給液の清澄度と関連付けることで、より意味のあるデータになります。
成功は、運転安定性、分離効率、洗浄の予測性、収率の一貫性によって評価します。
Hilum Process Co. は、生産上の制約を踏まえて設計された酵素プログラムにより、豆類タンパク質分離物プラントを支援します。当社は、酵素によるコンディショニングがスラリー挙動を改善し、分離設備への負荷を低減できるポイントに注力しています。
当社の取り組みは、明確なトライアル計画、実用的な運転範囲、ろ過ラインにおける測定可能な成果を必要とするプラントチーム向けに構成されています。
膜圧、ファウリング、洗浄頻度が豆類タンパク質ラインの制約になっている場合は、現在のプロセス条件と制約をご共有ください。膜スキッドの前で供給液安定性を改善できる酵素コンディショニングの可能性を特定します。
サイト内フォームから見積もりをご依頼ください。その際、豆類原料、プロセスフロー、ろ過のボトルネック、目標とする運転成果をご記入ください。
Tell us your application and volume — we reply with pricing and lead time.