Spécifications qualité attendues par les acheteurs d’isolats de protéines de légumineuses
Les acheteurs d’isolats de protéines de légumineuses achètent rarement un simple chiffre sur un certificat. Ils achètent un comportement prévisible dans leur propre formulation, leur planning de production et leurs audits clients.
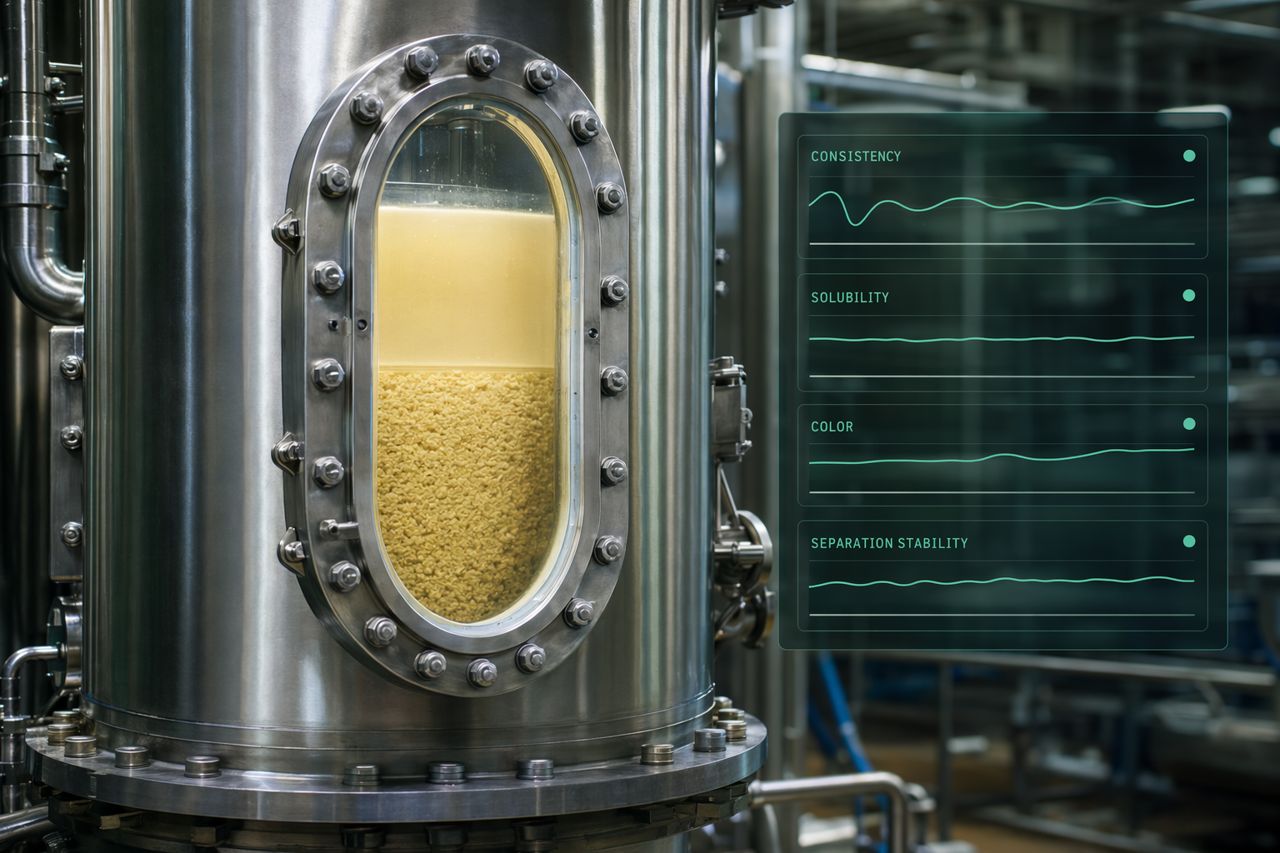
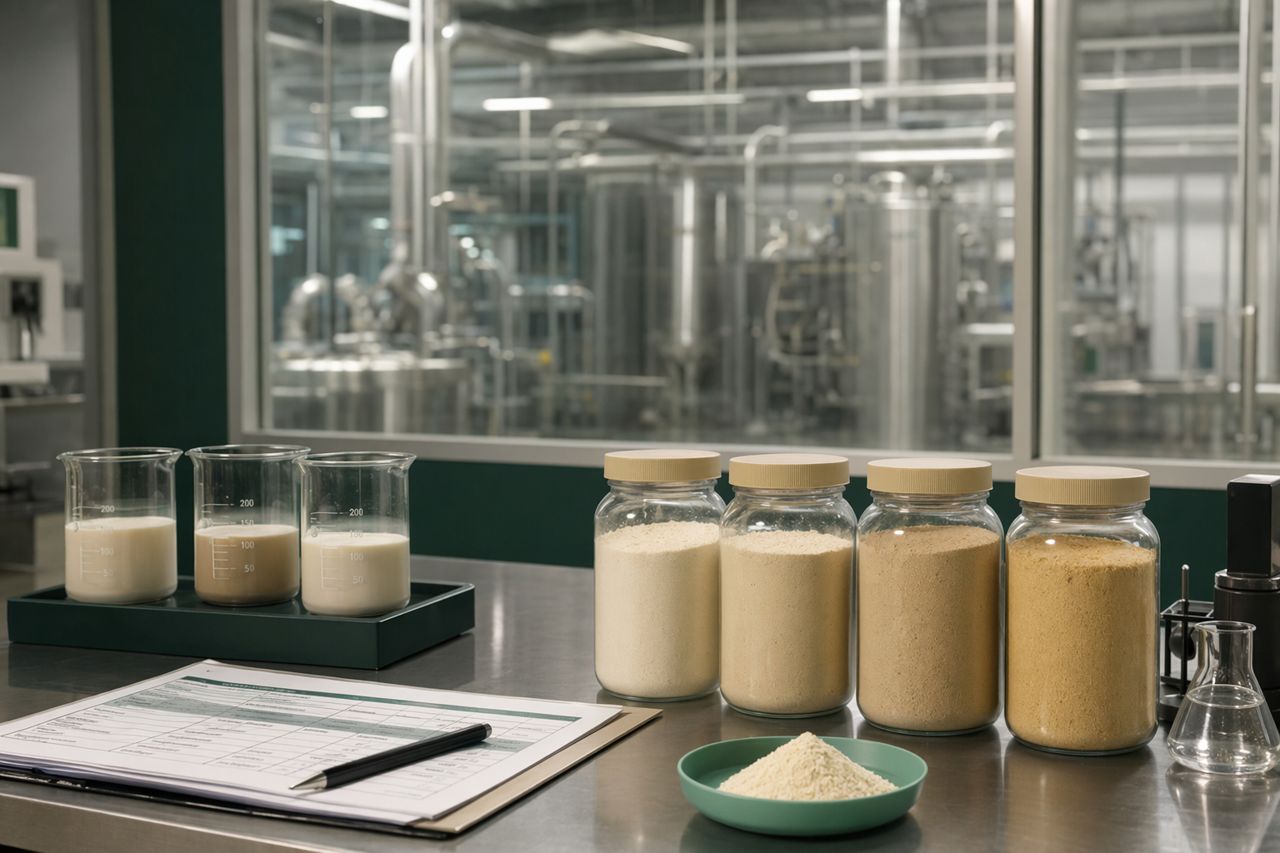
Pour une usine d’isolats de protéines de légumineuses, cela signifie que les spécifications qualité doivent être gérées comme des résultats de procédé. La teneur en protéines compte, mais la solubilité, le goût, la couleur, la microbiologie, le comportement des particules et les performances fonctionnelles après expédition comptent tout autant. Une grande partie de ces performances se joue avant le sécheur, dans la manière dont la suspension est extraite, séparée, lavée, concentrée et stabilisée.
En tant que fournisseur d’enzymes pour la transformation des protéines de légumineuses, Hilum Process Co. accompagne des usines qui souhaitent mieux maîtriser leurs spécifications sans transformer chaque campagne de production en ajustement ponctuel.
La fiche de spécifications n’est que l’expression finale du procédé
Un acheteur peut voir une spécification d’isolat fini. L’usine voit le parcours qui l’a créée :
- Variation des lots de graines
- Profil de broyage et distribution granulométrique
- Conditions d’extraction
- Viscosité de la suspension et comportement d’hydratation
- Charge des centrifugeuses et décanteurs
- Performance des membranes ou des tamis
- Efficacité du lavage
- Exposition thermique
- Régularité du séchage
- Discipline d’emballage et de stockage
Lorsque l’une de ces variables dérive, l’isolat fini peut encore sembler acceptable sur un paramètre tout en échouant sur un autre. Un résultat riche en protéines avec une faible solubilité, des notes végétales marquées, une couleur sombre ou une viscosité instable peut créer des frictions avec l’acheteur.
La question pratique n’est pas de savoir si l’isolat atteint une cible laboratoire une seule fois. La question est de savoir si l’usine peut reproduire le même profil qualité de manière répétée, à un débit industriel.
Pourcentage de protéines : le chiffre clé que les acheteurs vérifient toujours en premier
Le pourcentage de protéines reste le marqueur qualité le plus visible pour les isolats de protéines de légumineuses. Les acheteurs l’utilisent pour les allégations d’étiquetage, les modèles de coût de formulation, les tableaux nutritionnels et la comparaison des fournisseurs.
Pour les transformateurs, le défi est la constance. Une cible protéique qui varie selon les lots de graines ou les fenêtres de production peut imposer des reprises, des mélanges ou des décisions de libération plus lentes. Le rendement en protéines est influencé par l’efficacité d’extraction, la gestion des solides, la performance de séparation et la quantité de matières non protéiques entraînées en aval.
Les programmes enzymatiques peuvent soutenir cette zone en améliorant le comportement des fractions non protéiques dans la suspension. Lorsque des matières associées à l’amidon ou aux fibres contribuent à la viscosité, à une mauvaise libération des solides ou à un entraînement plus important, le train de séparation doit travailler davantage. Un profil de suspension plus propre peut aider l’usine à préserver le rendement protéique tout en réduisant la variabilité en aval.
Solubilité : là où l’historique de l’usine se manifeste dans la cuve du client
La solubilité est l’un des premiers contrôles fonctionnels qu’un acheteur remarquera. Elle affecte les systèmes de boissons, les poudres nutritionnelles, les alternatives à la viande, les soupes, les sauces et les applications prêtes à mélanger.
Une solubilité faible ou irrégulière peut provenir de plusieurs réalités de procédé :
- Historique thermique réduisant la dispersibilité
- Élimination incomplète de composants interférents
- Agrégation excessive
- Mauvais comportement d’hydratation
- Ajustement variable du pH
- Conditions de séchage modifiant le comportement de la poudre
Pour les responsables d’usine, la solubilité n’est pas seulement un attribut du produit fini. Elle est liée à l’état de la suspension et à la discipline thermique tout au long de la ligne. Si la matière en amont est difficile à pomper, séparer ou concentrer, les opérateurs peuvent compenser par des conditions qui réapparaîtront plus tard sous forme de réclamations sur la solubilité.
Une étape enzymatique bien positionnée peut contribuer à réduire la charge liée à certaines fractions interférentes, permettant au reste de la ligne de fonctionner plus près de sa fenêtre opérationnelle prévue.
Goût : une performance neutre constitue souvent le véritable avantage premium
Les protéines de légumineuses occupent une position solide sur le marché parce qu’elles sont issues de graines et largement utilisables. Le goût reste toutefois l’une des attentes les plus importantes des acheteurs.
Les préoccupations courantes des acheteurs incluent :
- Notes de pois, terreuses ou herbacées
- Amertume
- Astringence
- Arrière-goût persistant
- Persistance aromatique après hydratation
Les transformateurs gèrent le goût par le choix des matières premières, la maîtrise de l’extraction, le lavage, la séparation, le contrôle thermique et le séchage. Les enzymes ne sont pas une solution universelle pour le goût, et elles ne doivent pas être présentées comme telles. Leur valeur est plus pratique : au bon endroit dans le procédé, un traitement enzymatique peut aider à réduire ou à libérer des composants qui interfèrent avec une séparation et un lavage efficaces, contribuant ainsi à un profil fini plus neutre.
Les essais les plus solides mesurent le goût dans l’application réelle de l’acheteur, et pas seulement lors d’une évaluation de la poudre. Une protéine qui semble acceptable à sec peut se comporter différemment dans un système prêt à boire, une base salée ou une pâte riche en protéines.
Couleur : les acheteurs évaluent la qualité visuelle avant de lire le document
La couleur influence rapidement la confiance de l’acheteur. Un isolat clair et régulier suggère une bonne maîtrise du procédé. Une poudre plus sombre ou variable peut déclencher des questions avant même le début des essais fonctionnels.
La couleur peut être influencée par la qualité des graines, l’entraînement d’enveloppes, l’exposition pendant l’extraction, la charge thermique, l’oxydation, les matières non protéiques résiduelles et les conditions de séchage. Une fois qu’une dérive de couleur apparaît en fin de ligne, les corrections disponibles sont souvent limitées.
Pour les transformateurs, la maîtrise de la couleur se gère idéalement en amont. Améliorer la libération des solides, réduire l’entraînement et maintenir un profil de séparation plus stable peuvent aider à diminuer le risque de variation visible. L’utilisation d’enzymes doit être évaluée au regard des attentes couleur réelles de l’usine et de l’application dans laquelle l’isolat sera vendu.
Microbiologie : la qualité signifie aussi la confiance dans la libération des lots
Les spécifications microbiologiques ne sont pas optionnelles. Les acheteurs attendent une maîtrise documentée, et les usines ont besoin de confiance dans la libération des lots, sans temps de rétention excessifs ni cycles d’investigation répétés.
Les enzymes ne remplacent pas la conception hygiénique, l’assainissement, le traitement thermique validé ou le contrôle environnemental. Toutefois, la stabilité du procédé reste importante. Une suspension qui ralentit la ligne, encrasse les équipements ou impose un temps de séjour prolongé peut accroître le risque opérationnel.
Un profil de procédé plus fluide peut soutenir la planification du nettoyage, réduire les interruptions imprévues et aider la production à rester alignée avec le système de sécurité des aliments de l’usine. Pour les acheteurs B2B, cette constance fait partie de la fiabilité du fournisseur.
Performance fonctionnelle : la spécification que les acheteurs testent dans leur propre usine
La performance fonctionnelle est souvent l’endroit où la relation commerciale se gagne ou se perd. Les acheteurs peuvent tester l’isolat pour :
- Rétention d’eau
- Émulsification
- Comportement moussant
- Structure de gel
- Contribution à la viscosité
- Stabilité thermique
- Dispersibilité
- Texture dans les applications finies
Ces résultats dépendent de la protéine elle-même, mais aussi de ce qui l’accompagne. Les fragments d’amidon résiduels, les matières associées aux fibres, les lipides, les minéraux et les agrégats induits par le procédé peuvent tous affecter la performance.
Un transformateur doit relier l’évaluation enzymatique à l’application cible. La bonne question n’est pas simplement : « L’enzyme a-t-elle modifié la suspension ? » La meilleure question est : « L’enzyme nous a-t-elle aidés à fabriquer une poudre qui fonctionne de manière plus régulière pour le client que nous cherchons à servir ? »
Où les programmes enzymatiques s’intègrent dans une usine d’isolats de protéines de légumineuses
La valeur des enzymes est la plus forte lorsqu’elle est liée à un goulot d’étranglement ou à un objectif qualité clairement défini. Dans l’isolation des protéines de légumineuses, cela signifie souvent améliorer le comportement des matières qui interfèrent avec l’extraction, la séparation, le lavage ou la concentration.
Les résultats procédé potentiels incluent :
- Viscosité de suspension plus stable
- Meilleure libération des solides
- Séparation de phases plus propre
- Tendance réduite à l’encrassement des tamis ou des membranes
- Meilleure efficacité de lavage
- Comportement de concentration plus prévisible
- Moins d’interventions opérateur lors de lots de graines variables
- Profil d’isolat fini plus facile à maintenir dans les attentes des acheteurs
Hilum Process Co. aborde la sélection enzymatique à partir du terrain industriel. Le programme enzymatique doit s’adapter à la ligne existante, à la fenêtre qualité souhaitée et à la spécification commerciale. Il ne doit pas obliger l’usine à repenser son fonctionnement autour d’un essai impossible à passer à l’échelle.
Construire un essai enzymatique guidé par les spécifications
Un essai enzymatique utile commence par la fiche de spécifications de l’acheteur et remonte en arrière.
1. Définir la cible commerciale
Sélectionnez les résultats qualité les plus importants pour le client ou le grade produit. Par exemple :
- Constance protéique
- Amélioration de la solubilité
- Couleur plus claire ou plus uniforme
- Réduction de l’intensité des notes indésirables
- Meilleur comportement de séparation
- Fonctionnalité améliorée de la poudre
2. Identifier la contrainte procédé
Localisez la partie de la ligne où la variabilité est créée ou amplifiée. Il peut s’agir de l’extraction, du transfert de suspension, de la charge du décanteur, de la clarification, du lavage, de la concentration ou de la manipulation avant séchage.
3. Garder l’essai mesurable et opérationnel
L’essai doit inclure des indicateurs pertinents pour l’usine, tels que la stabilité du débit, la clarté de séparation, le comportement des solides, la fréquence d’encrassement, les ajustements opérateur, la régularité de la poudre finie et les résultats dans l’application client.
4. Comparer avec la fenêtre normale de fonctionnement de l’usine
Un essai n’a de valeur que s’il peut être comparé à la manière dont l’usine fonctionne réellement. Les résultats doivent être examinés par rapport à la production de référence, et non à une condition de laboratoire idéalisée.
5. Confirmer l’impact en aval
Si une enzyme améliore le comportement de la suspension mais crée un problème en aval, ce n’est pas le bon programme. La décision finale doit intégrer le sécheur, l’emballage, les essais de libération et la performance dans l’application de l’acheteur.
Ce que les acheteurs attendent d’un fournisseur d’isolats fiable
Au-delà du certificat, les acheteurs recherchent de la discipline fournisseur. Ils veulent savoir que l’usine peut maintenir les mêmes performances lorsque les volumes de commande augmentent.
Un fournisseur fiable d’isolats de protéines de légumineuses peut généralement démontrer :
- Des spécifications de produits finis constantes
- Une maîtrise claire du procédé autour des étapes critiques
- Une investigation rapide en cas d’écarts
- Une documentation réaliste de passage à l’échelle
- Des tests qualité tenant compte des applications
- Une planification d’approvisionnement stable
- Un support technique qui comprend les contraintes de l’usine
Pour les transformateurs, les programmes enzymatiques peuvent faire partie de cette stratégie de fiabilité lorsqu’ils sont sélectionnés pour des résultats procédé définis et validés par rapport aux exigences commerciales.
À retenir pour le transformateur
La qualité d’un isolat de protéines de légumineuses ne se crée pas en fin de ligne. Elle se construit grâce à un comportement de suspension maîtrisé, une séparation efficace, un lavage discipliné, une gestion thermique rigoureuse et une validation de la poudre finie.
Le pourcentage de protéines peut ouvrir la conversation avec l’acheteur. La solubilité, le goût, la couleur, la microbiologie et la fonctionnalité décident généralement si l’acheteur revient.
Hilum Process Co. aide les usines d’isolats de protéines de légumineuses à évaluer les programmes enzymatiques autour de ces résultats : extraction plus stable, séparation plus propre, réduction des frictions procédé et qualité finie plus prévisible.
Demander un devis
Si votre usine renforce les spécifications de ses isolats de protéines de légumineuses, se prépare à un audit acheteur ou cherche à résoudre une variabilité entre lots de graines, demandez un devis via le formulaire de contact du site. Hilum Process Co. examinera votre objectif procédé et définira un essai enzymatique pratique pour votre ligne.