Sept goulots d’étranglement qui limitent le rendement de l’isolat de protéine de pois
Le rendement de l’isolat de protéine de pois se perd rarement lors d’une seule défaillance spectaculaire. Le plus souvent, il diminue à cause de petites pénalités de procédé, répétables : hydratation incomplète, viscosité de suspension instable, mauvaise libération des fibres, variations de charge des centrifugeuses, colmatage des membranes et pertes au séchage qui s’additionnent tout au long de la ligne.
Pour une usine d’isolat de protéines de légumineuses, la stratégie enzymatique ne doit pas être considérée comme un simple complément de laboratoire. Elle doit faire partie de la discussion opérationnelle, au même titre que le profil de broyage, la courbe de pH, le temps de séjour, la charge en matières sèches, la capacité de séparation et la fréquence de nettoyage.
Hilum Process Co. accompagne les usines qui ont besoin de programmes enzymatiques liés au comportement réel de la ligne : extraction plus régulière, séparation plus propre, moins de reprises et des essais que les opérateurs peuvent réellement mener. En tant que fournisseur d’enzymes pour la transformation des protéines de légumineuses, notre priorité n’est pas de formuler des promesses enzymatiques abstraites. Elle est de vérifier si la ligne devient plus facile à maîtriser.
1. Une hydratation qui semble complète, mais ne l’est pas suffisamment
L’hydratation est l’un des premiers points où le rendement se verrouille ou se perd. La farine de pois ou les pois cassés broyés peuvent sembler totalement mouillés, tandis que les particules internes continuent de s’hydrater de manière inégale. Cette hydratation irrégulière peut créer des zones épaisses, des cœurs secs et des performances d’extraction variables en aval.
Les symptômes courants en usine incluent :
- Une viscosité de suspension qui change pendant le transfert
- Une charge de pompe irrégulière après les cuves de maintien
- Des agglomérats localisés lors d’ajouts à forte teneur en solides
- Un temps de mélange supérieur à celui prévu dans le plan de lot
- Une extraction protéique qui varie selon le lot de farine ou le profil de broyage
Les enzymes peuvent aider en modifiant le comportement de la matrice non protéique autour de l’amidon, des matériaux de paroi cellulaire et des fibres solubles. L’objectif n’est pas de fluidifier la suspension à tout prix. L’objectif est de créer une fenêtre d’hydratation dans laquelle les solides se dispersent de façon prévisible et où l’étape d’extraction reçoit une alimentation plus constante.
Points à surveiller lors des essais en usine
Suivez le temps d’hydratation, l’intensité du mélangeur, le comportement au transfert, les résidus en fond de cuve et la stabilité de l’alimentation de la centrifugeuse. Si les opérateurs disent que la suspension « se tient mieux » ou « s’écoule plus régulièrement », c’est souvent plus utile qu’un résultat parfait au banc d’essai.
2. Une extraction limitée par la matrice végétale, et pas seulement par la chimie des protéines
L’extraction des protéines dépend du pH, de la température, de l’environnement ionique, du temps de séjour, du broyage et de la concentration en solides. Mais dans les systèmes à base de pois, la matrice environnante de glucides et de fibres peut limiter l’efficacité avec laquelle les protéines deviennent disponibles dans la phase aqueuse.
Lorsque l’extraction est limitée par la matrice, les usines peuvent chercher à compenser ailleurs : ajustement du pH plus agressif, temps de maintien plus longs, dilution plus importante ou recirculation accrue. Ces actions peuvent augmenter l’occupation des cuves, solliciter les utilités et déplacer les goulots d’étranglement vers l’aval.
Un programme enzymatique ciblé peut soutenir la libération des protéines en réduisant les contraintes physiques créées par les composants de paroi cellulaire et les fibres solubles. Cela peut améliorer la régularité de l’extraction sans forcer les opérateurs à élargir la fenêtre de procédé au-delà de ce que l’usine peut maîtriser confortablement.
Valeur pour l’acheteur
La valeur commerciale se traduit généralement par une meilleure stabilité du rendement, moins de lots d’extraction hors cible et une moindre dépendance à des réglages de procédé extrêmes. Pour les responsables d’usine, cela signifie moins de surprises de rendement et un procédé plus facile à planifier.
3. Des variations de pH qui créent de l’instabilité entre les étapes
La production d’isolat de protéine de pois dépend fortement des transitions de pH : extraction alcaline, séparation des protéines, précipitation isoélectrique, neutralisation et conditionnement final. Chaque transition peut affecter la viscosité, la solubilité, le comportement des particules et la performance de séparation.
Les problèmes apparaissent lorsque le pH change plus vite que la suspension ne peut réagir physiquement. Des gradients locaux de pH peuvent entraîner un comportement protéique irrégulier, un épaississement transitoire ou des profils de précipitation difficiles à séparer proprement.
Les enzymes ne remplacent pas la maîtrise du pH. Elles peuvent toutefois réduire la viscosité de fond et l’instabilité liée aux fibres qui rendent les transitions de pH plus difficiles à gérer. Lorsque la suspension réagit de façon plus uniforme, les changements de pH tendent à produire un comportement de procédé plus net.
Contrôles pratiques
Pendant les essais, comparez :
- Le temps nécessaire pour atteindre le pH cible sous agitation normale
- La réponse de la suspension pendant l’ajout de soude ou d’acide
- La consistance du précipité
- Le couple de centrifugeuse ou la charge du bol après les transitions de pH
- La quantité de fines entraînée vers la phase suivante
La question importante est simple : la condition enzymatique rend-elle l’étape de pH moins perturbante pour la ligne ?
4. Des fibres et solides insolubles qui emportent trop de valeur vers l’aval
La fibre n’est pas seulement un flux de coproduit. C’est aussi une variable de procédé. Une fibre mal conditionnée peut retenir l’eau, piéger une liqueur riche en protéines, augmenter les solides en suspension et réduire la netteté de la séparation.
Lorsque les fibres ne sont pas maîtrisées, l’usine peut observer :
- Des fractions insolubles humides contenant encore des protéines
- Une clarté réduite de la liqueur
- Davantage de solides entrant dans les étapes de polissage
- Une charge plus élevée sur le décanteur
- Des nettoyages plus fréquents autour des tamis, conduites ou buses
Les enzymes sélectionnées pour la transformation des légumineuses peuvent aider à modifier le comportement des fibres afin que le liquide contenant des protéines se sépare plus proprement. Le résultat recherché n’est pas la destruction des fibres. Il s’agit d’une libération contrôlée et d’un meilleur comportement de phase.
Où la valeur apparaît
La valeur apparaît souvent dans la récupération de ce qui était auparavant considéré comme une perte inévitable. Une légère amélioration de la libération de liqueur depuis des fractions riches en fibres peut se traduire par une récupération annuelle significative de protéines lorsqu’elle est appliquée à une production continue.
5. Une centrifugation limitée par la viscosité et les fines particules
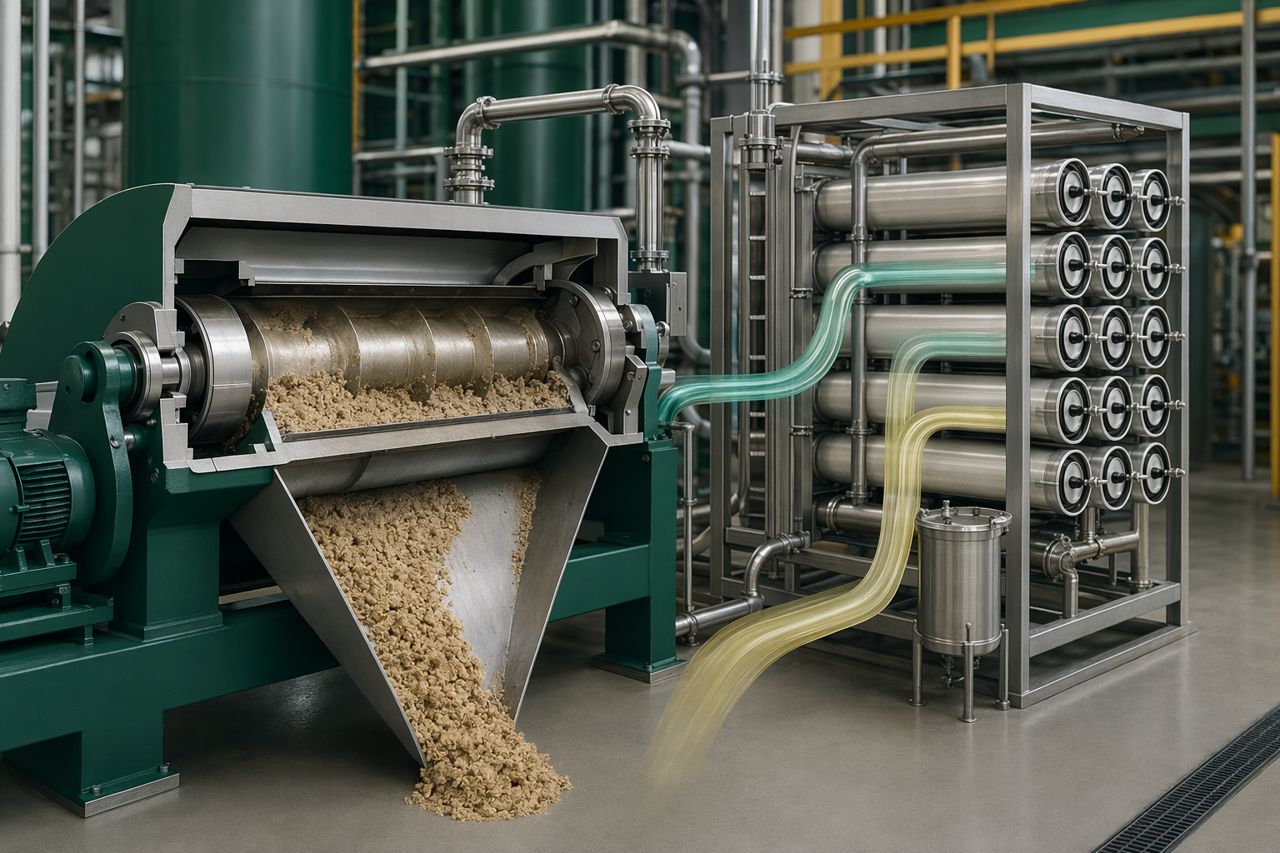
Les centrifugeuses sont souvent tenues responsables des pertes de rendement, mais la machine ne fait généralement que réagir à ce que le procédé lui envoie. Une viscosité élevée, des fines flottantes, une structure de flocs fragile ou des solides d’alimentation irréguliers peuvent tous réduire l’efficacité de séparation.
Une usine peut rencontrer :
- Une variabilité de charge du bol
- Une siccité insuffisante du gâteau
- Un centrat trouble
- Une recirculation accrue
- Une forte sensibilité à de petites variations des solides d’alimentation
- Davantage d’interventions opérateur lors des changements de campagne
Le conditionnement enzymatique peut améliorer la performance de la centrifugeuse en modifiant la suspension avant qu’elle n’atteigne le bol. Une meilleure maîtrise de la viscosité et une réduction des interférences dues aux fines particules peuvent rendre la séparation plus prévisible.
La discipline d’essai compte
La performance de centrifugation doit être évaluée dans des conditions d’usine réalistes. Cela signifie des solides d’alimentation normaux, des variations de débit normales, des transitions de pH standard et une variabilité de farine de qualité production. Un essai enzymatique utile doit indiquer aux opérateurs comment la ligne se comporte lors d’une journée difficile, et pas seulement lors d’une journée facile.
6. Une charge membranaire dictée par les décisions en amont
Les membranes ne défaillent pas isolément. Leur charge est déterminée par l’extraction en amont, l’élimination des fibres, la centrifugation, la gestion du pH et l’historique thermique. Si des fibres solubles, des fines ou des fractions mal séparées sont entraînées vers l’aval, la performance membranaire peut se dégrader rapidement.
Les symptômes typiques incluent :
- Une baisse de flux plus précoce que prévu
- Une augmentation de pression plus élevée pendant une campagne
- Des intervalles de production plus courts entre deux nettoyages
- Une variabilité accrue entre lots de farine
- Un comportement du concentré qui affecte le séchage en aval
Les programmes enzymatiques peuvent réduire la contrainte sur les membranes lorsqu’ils améliorent la clarté en amont et le comportement de la charge soluble. Le résultat le plus précieux n’est pas seulement un flux instantané plus élevé. C’est une campagne de production plus longue et plus prévisible avant que le nettoyage ne devienne nécessaire.
Ce qu’il faut mesurer commercialement
Suivez les heures de production propre, la tendance de pression, la stabilité du débit, la fréquence de nettoyage et la récupération produit autour des étapes membranaires. Ce sont les indicateurs qui comptent pour la planification de capacité et les coûts d’exploitation.
7. Des pertes au séchage provoquées avant le sécheur
La performance du séchage par atomisation est souvent déterminée avant que l’alimentation n’atteigne le sécheur. La viscosité de l’alimentation, l’uniformité des solides, l’entraînement d’insolubles et la sensibilité thermique peuvent influencer l’atomisation, les dépôts sur paroi, les propriétés de la poudre et le rendement.
Si les conditions de procédé en amont sont instables, le sécheur peut présenter :
- Davantage d’accumulation sur les parois
- Une durée de fonctionnement plus courte entre les nettoyages
- Une variabilité de la poudre
- Une charge pratique en solides réduite
- Des pertes dans les fractions du cyclone ou du filtre à manches
- Une réticence des opérateurs à augmenter le débit
Le conditionnement enzymatique peut soutenir indirectement le sécheur en contribuant à créer un concentré plus régulier. Lorsque le comportement de l’alimentation est stable, le sécheur peut fonctionner plus près de son point d’exploitation prévu, avec moins de corrections.
Le meilleur résultat enzymatique est discret
Dans une usine d’isolat de protéine de pois performante, le meilleur résultat peut ne pas sembler spectaculaire. Il peut se traduire par moins d’alarmes, des transferts plus réguliers, des séparations plus propres et un sécheur qui tient sa consigne. C’est une valeur réelle.
Construire un essai enzymatique autour des résultats en usine
Un essai solide ne commence pas par une comparaison de catalogue. Il commence par une cartographie des goulots d’étranglement.
Avant de sélectionner une approche enzymatique, définissez :
- L’étape actuellement limitante
- La variabilité de matière première la plus importante
- Les fenêtres de pH et de température que l’usine peut réellement tenir
- Le temps de séjour disponible
- Les équipements de séparation qui doivent en bénéficier
- Les indicateurs de réussite auxquels les opérateurs font confiance
- L’économie liée à la protéine récupérée, à la réduction du nettoyage et à l’augmentation du débit
Hilum Process Co. part d’abord de ces contraintes. Nous aidons à aligner le choix des enzymes avec le comportement de la suspension, les objectifs de séparation et les réalités pratiques de la planification de production.
Où Hilum Process Co. intervient
Pour les usines d’isolat de protéines de légumineuses, la valeur enzymatique doit être visible sur la ligne :
- Comportement d’hydratation et d’extraction plus stable
- Meilleure libération de liqueur depuis les fractions riches en fibres
- Charge de viscosité réduite sur les pompes et les séparateurs
- Performance plus propre des centrifugeuses et des membranes
- Pression de temps d’arrêt réduite grâce à moins de colmatage et de nettoyages
- Montée en échelle plus prévisible de l’essai à la production
Si votre usine évalue un fournisseur d’enzymes pour la transformation des protéines de légumineuses, la question clé n’est pas de savoir si une enzyme peut réagir dans des conditions idéales. La vraie question est de savoir si elle peut aider votre procédé réel à récupérer davantage de valeur avec moins d’instabilité.
Demander un devis
Partagez votre objectif de procédé pour l’isolat de protéine de pois, l’emplacement du goulot d’étranglement, votre fenêtre d’exploitation et votre défi actuel de séparation via le formulaire de demande de devis sur site. Hilum Process Co. répondra avec une discussion pratique sur l’approvisionnement enzymatique et un parcours d’essai construit autour des résultats en usine.