Qualitätsspezifikationen, die Käufer von Protein-Isolaten aus Hülsenfrüchten erwarten
Käufer von Protein-Isolaten aus Hülsenfrüchten erwerben selten nur eine einzelne Kennzahl auf einem Analysezertifikat. Sie kaufen ein vorhersehbares Verhalten in ihrer eigenen Formulierung, ihrem Produktionsplan und ihren Kundenaudits.
Für eine Anlage zur Herstellung von Protein-Isolaten aus Hülsenfrüchten bedeutet das: Qualitätsspezifikationen müssen als Prozessergebnisse gesteuert werden. Der Proteingehalt ist wichtig, aber ebenso entscheidend sind Löslichkeit, Geschmack, Farbe, Mikrobiologie, Partikelverhalten und funktionelle Leistung nach dem Versand. Ein großer Teil dieser Leistung wird bereits vor dem Trockner geprägt – durch die Art und Weise, wie die Suspension extrahiert, getrennt, gewaschen, konzentriert und stabilisiert wird.
Als Enzymlieferant für die Verarbeitung von Hülsenfruchtproteinen arbeitet Hilum Process Co. mit Anlagen zusammen, die eine engere Spezifikationskontrolle erreichen möchten, ohne jeden Produktionslauf zu einer individuellen Sonderanpassung zu machen.
Das Spezifikationsblatt ist nur der endgültige Ausdruck des Prozesses
Ein Käufer sieht möglicherweise die Spezifikation des fertigen Isolats. Die Anlage sieht den Weg, der dazu geführt hat:
- Schwankungen zwischen Saatgutpartien
- Mahlprofil und Partikelverteilung
- Extraktionsbedingungen
- Viskosität der Suspension und Hydratationsverhalten
- Belastung von Zentrifugen und Dekantern
- Leistung von Membranen oder Sieben
- Wascheffizienz
- Wärmeeinwirkung
- Konstanz der Trocknung
- Disziplin bei Verpackung und Lagerung
Wenn eine dieser Variablen abdriftet, kann das fertige Isolat bei einem Parameter immer noch akzeptabel erscheinen, während es bei einem anderen versagt. Ein hoher Proteingehalt bei schlechter Löslichkeit, ausgeprägten bohnigen Noten, dunkler Farbe oder instabiler Viskosität kann zu Reibung mit Käufern führen.
Die praktische Frage lautet nicht, ob das Isolat einmal ein Laborziel erreicht. Die Frage lautet, ob die Anlage dasselbe Qualitätsprofil wiederholt und bei kommerziellem Durchsatz herstellen kann.
Proteinanteil: die Leitkennzahl, die Käufer weiterhin zuerst prüfen
Der Proteinanteil bleibt das sichtbarste Qualitätsmerkmal für Protein-Isolate aus Hülsenfrüchten. Käufer nutzen ihn für Label Claims, Kostenmodelle in der Formulierung, Nährwertdeklarationen und Lieferantenvergleiche.
Für Verarbeiter liegt die Herausforderung in der Konstanz. Ein Proteinziel, das zwischen Saatgutpartien oder Produktionsfenstern schwankt, kann Nacharbeit, Verschneiden oder langsamere Freigabeentscheidungen erforderlich machen. Die Proteinausbeute wird durch Extraktionseffizienz, Feststoffhandling, Trennleistung und die Menge an mitgeführtem Nicht-Protein-Material beeinflusst.
Enzymprogramme können diesen Bereich unterstützen, indem sie das Verhalten von Nicht-Protein-Fraktionen in der Suspension verbessern. Wenn stärke- oder faserassoziiertes Material zu Viskosität, schlechter Feststofffreisetzung oder stärkerem Mittrag beiträgt, muss der Trennprozess mehr leisten. Ein saubereres Suspensionsprofil kann der Anlage helfen, die Proteinausbeute zu schützen und gleichzeitig die nachgelagerte Variabilität zu reduzieren.
Löslichkeit: wo sich die Prozesshistorie im Tank des Kunden zeigt
Löslichkeit ist eine der ersten funktionellen Eigenschaften, die ein Käufer bemerkt. Sie beeinflusst Getränkesysteme, Ernährungspulver, Fleischalternativen, Suppen, Saucen und Ready-to-Mix-Anwendungen.
Niedrige oder inkonsistente Löslichkeit kann aus mehreren prozessbedingten Realitäten entstehen:
- Wärmehistorie, die die Dispergierbarkeit reduziert
- Unvollständige Entfernung störender Komponenten
- Übermäßige Aggregation
- Schlechtes Hydratationsverhalten
- Variable pH-Einstellung
- Trocknungsbedingungen, die das Pulververhalten verändern
Für Anlagenleiter ist Löslichkeit nicht nur ein Merkmal der Fertigware. Sie hängt mit dem Zustand der Suspension und der thermischen Disziplin entlang der gesamten Linie zusammen. Wenn das vorgelagerte Material schwer zu pumpen, zu trennen oder zu konzentrieren ist, kompensieren Bediener möglicherweise mit Bedingungen, die sich später als Löslichkeitsreklamationen zeigen.
Ein gut positionierter Enzymschritt kann dazu beitragen, die Belastung durch bestimmte störende Fraktionen zu reduzieren, sodass der Rest der Linie näher am vorgesehenen Betriebsfenster laufen kann.
Geschmack: neutrale Leistung ist oft der eigentliche Mehrwert
Hülsenfruchtproteine haben eine starke Marktposition, weil sie aus Samen gewonnen werden und vielseitig einsetzbar sind. Dennoch bleibt Geschmack eine der wichtigsten Käufererwartungen.
Häufige Bedenken von Käufern sind:
- Bohnige, erdige oder grasige Noten
- Bitterkeit
- Adstringenz
- Anhaltender Nachgeschmack
- Aromamittrag nach der Hydratation
Verarbeiter steuern den Geschmack über Rohstoffauswahl, Extraktionsdisziplin, Waschen, Trennung, thermische Kontrolle und Trocknung. Enzyme sind keine universelle Lösung für Geschmacksprobleme und sollten auch nicht so verkauft werden. Ihr Wert ist praktischer: An der richtigen Prozessposition kann eine Enzymbehandlung dazu beitragen, Komponenten zu reduzieren oder freizusetzen, die eine saubere Trennung und Wäsche stören, und so ein neutraleres Fertigprofil unterstützen.
Die aussagekräftigsten Versuche messen den Geschmack als Teil der realen Anwendung des Käufers, nicht nur als Pulverbeurteilung. Ein Protein, das trocken akzeptabel erscheint, kann sich in einem Ready-to-Drink-System, einer herzhaften Basis oder einem proteinreichen Teig anders verhalten.
Farbe: Käufer bewerten visuelle Qualität, bevor sie das Dokument lesen
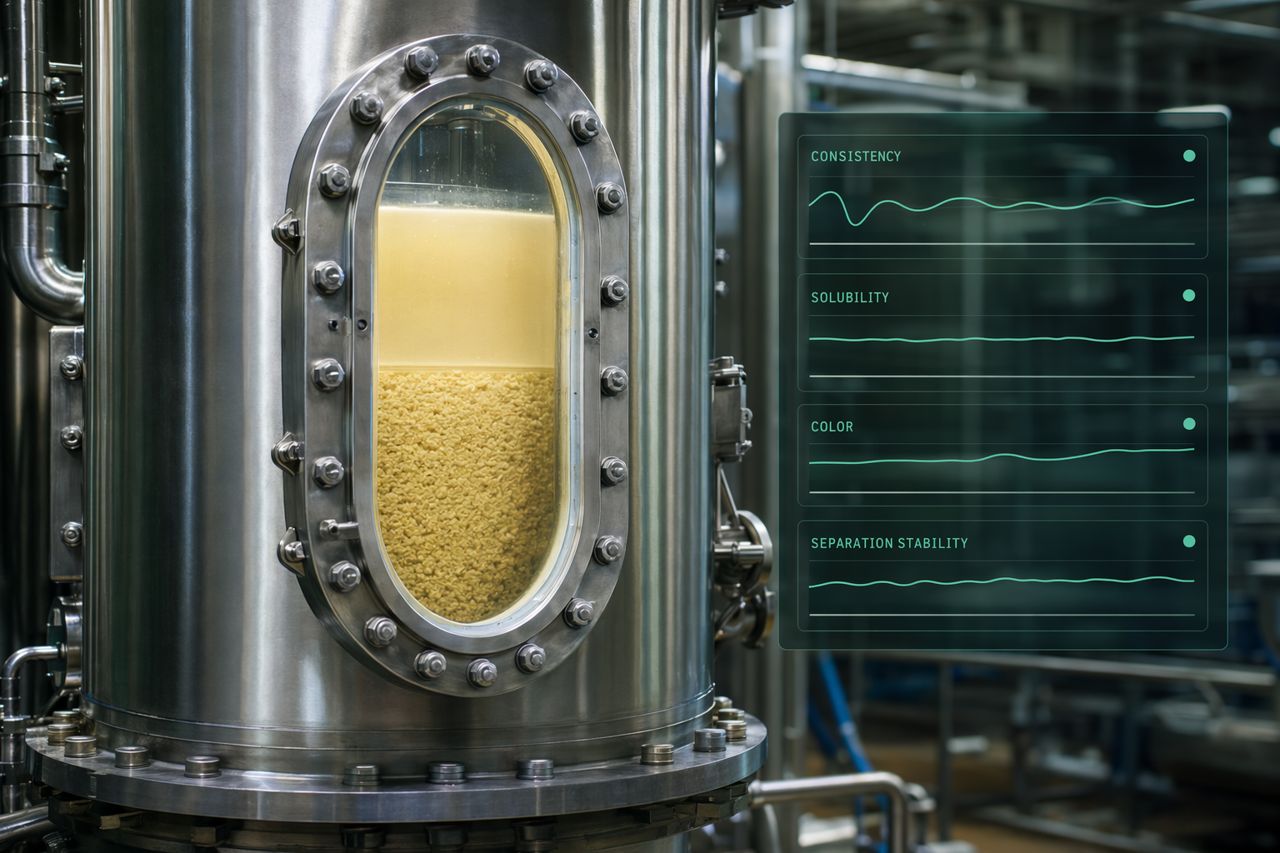
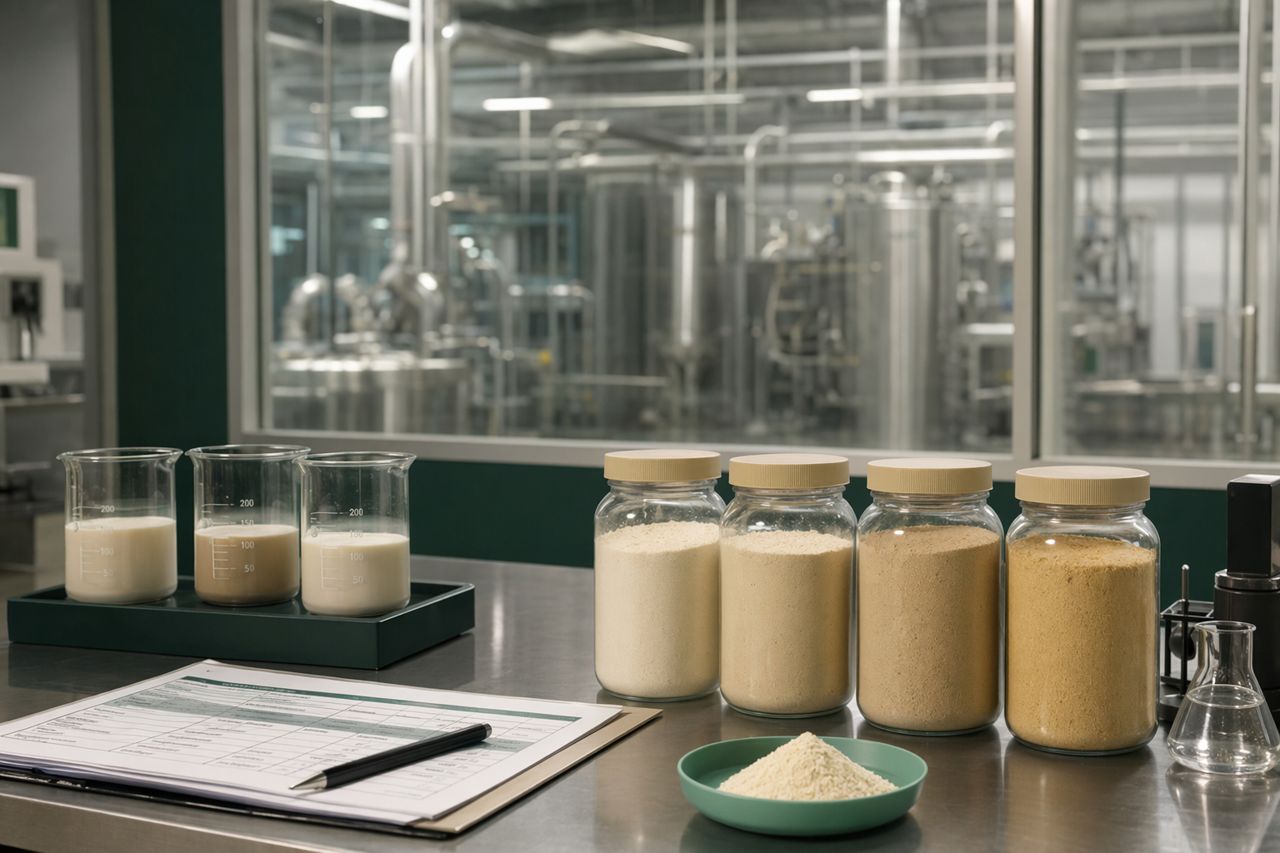
Farbe beeinflusst das Vertrauen des Käufers sehr schnell. Ein helles, konstantes Isolat signalisiert Prozesskontrolle. Ein dunkleres oder variables Pulver kann Fragen auslösen, noch bevor funktionelle Tests beginnen.
Die Farbe kann durch Saatgutqualität, Schalenmittrag, Extraktionseinwirkung, Wärmebelastung, Oxidation, verbleibendes Nicht-Protein-Material und Trocknungsbedingungen beeinflusst werden. Sobald spät in der Linie Farbabweichungen auftreten, sind die verfügbaren Korrekturen oft begrenzt.
Für Verarbeiter wird Farbkontrolle am besten vorgelagert gehandhabt. Eine bessere Feststofffreisetzung, geringerer Mittrag und ein stabileres Trennprofil können dazu beitragen, das Risiko sichtbarer Schwankungen zu senken. Der Einsatz von Enzymen sollte an den tatsächlichen Farberwartungen der Anlage und an der Anwendung bewertet werden, in der das Isolat verkauft werden soll.
Mikrobiologie: Qualität bedeutet auch Freigabesicherheit
Mikrobiologische Spezifikationen sind nicht optional. Käufer erwarten dokumentierte Kontrolle, und Anlagen benötigen Freigabesicherheit ohne übermäßige Haltezeiten oder Untersuchungszyklen.
Enzyme ersetzen weder hygienisches Design, Reinigung und Desinfektion, validierte Wärmebehandlung noch Umgebungskontrolle. Prozessstabilität ist dennoch wichtig. Eine Suspension, die die Linie aufhält, Anlagen verschmutzt oder verlängerte Verweilzeiten erzwingt, kann das betriebliche Risiko erhöhen.
Ein gleichmäßigeres Prozessprofil kann die Hygieneplanung unterstützen, ungeplante Unterbrechungen reduzieren und dazu beitragen, dass die Produktion mit dem Lebensmittelsicherheitssystem der Anlage im Einklang bleibt. Für B2B-Käufer ist diese Konstanz Teil der Lieferantenzuverlässigkeit.
Funktionelle Leistung: die Spezifikation, die Käufer in ihrer eigenen Anlage testen
Bei der funktionellen Leistung entscheidet sich häufig, ob eine Geschäftsbeziehung gewonnen oder verloren wird. Käufer testen das Isolat möglicherweise auf:
- Wasserbindung
- Emulgierung
- Schaumverhalten
- Gelstruktur
- Beitrag zur Viskosität
- Hitzestabilität
- Dispergierbarkeit
- Textur in Endanwendungen
Diese Ergebnisse hängen vom Protein selbst ab, aber auch von dem, was mit ihm mitgeführt wird. Restliche Stärkefragmente, faserassoziierte Materialien, Lipide, Mineralstoffe und prozessinduzierte Aggregate können die Leistung beeinflussen.
Ein Verarbeiter sollte die Enzymbewertung mit der Zielanwendung verknüpfen. Die richtige Frage lautet nicht einfach: „Hat das Enzym die Suspension verändert?“ Die bessere Frage lautet: „Hat das Enzym uns geholfen, ein Pulver herzustellen, das für den Kunden, den wir bedienen möchten, konstanter funktioniert?“
Wo Enzymprogramme in eine Anlage für Protein-Isolate aus Hülsenfrüchten passen
Der Wert von Enzymen ist am größten, wenn er mit einem klaren Engpass oder Qualitätsziel verbunden ist. Bei der Isolierung von Hülsenfruchtproteinen bedeutet das häufig, das Verhalten von Materialien zu verbessern, die Extraktion, Trennung, Wäsche oder Konzentration stören.
Mögliche Prozessergebnisse sind:
- Stabilere Viskosität der Suspension
- Verbesserte Feststofffreisetzung
- Sauberere Phasentrennung
- Geringere Neigung zu Fouling in Sieben oder Membranen
- Bessere Wascheffizienz
- Vorhersehbareres Konzentrationsverhalten
- Weniger Bedienereingriffe bei variablen Saatgutpartien
- Ein Fertigisolatprofil, das leichter innerhalb der Käufererwartungen zu halten ist
Hilum Process Co. nähert sich der Enzymauswahl vom Anlagenboden aus. Das Enzymprogramm sollte zur bestehenden Linie, zum gewünschten Qualitätsfenster und zur kommerziellen Spezifikation passen. Es sollte nicht erfordern, dass die Anlage ihren Betrieb um einen Versuch herum neu gestaltet, der sich nicht skalieren lässt.
Aufbau eines spezifikationsgeführten Enzymversuchs
Ein nützlicher Enzymversuch beginnt mit dem Spezifikationsblatt des Käufers und arbeitet rückwärts.
1. Das kommerzielle Ziel definieren
Wählen Sie die Qualitätsresultate aus, die für den Kunden oder die Produktklasse am wichtigsten sind. Zum Beispiel:
- Proteinkonstanz
- Verbesserung der Löslichkeit
- Hellere oder gleichmäßigere Farbe
- Reduzierte Intensität von Fehlnoten
- Besseres Trennverhalten
- Verbesserte Pulverfunktionalität
2. Die Prozessbegrenzung identifizieren
Lokalisieren Sie den Abschnitt der Linie, in dem Variabilität entsteht oder verstärkt wird. Dies kann die Extraktion, der Suspensionstransfer, die Dekanterbelastung, die Polierung, das Waschen, die Konzentration oder das Handling vor dem Trockner sein.
3. Den Versuch messbar und betrieblich relevant halten
Der Versuch sollte anlagenrelevante Indikatoren umfassen, etwa Durchsatzstabilität, Trennklarheit, Feststoffverhalten, Fouling-Häufigkeit, Bedieneranpassungen, Konstanz des fertigen Pulvers und Ergebnisse in der Kundenanwendung.
4. Mit dem normalen Betriebsfenster der Anlage vergleichen
Ein Versuch hat nur dann Wert, wenn er mit der tatsächlichen Betriebsweise der Anlage verglichen werden kann. Ergebnisse sollten gegenüber der Basisproduktion bewertet werden, nicht gegenüber idealisierten Laborbedingungen.
5. Nachgelagerte Auswirkungen bestätigen
Wenn ein Enzym das Verhalten der Suspension verbessert, aber nachgelagert ein Problem verursacht, ist es nicht das richtige Programm. Die endgültige Entscheidung sollte den Trockner, die Verpackung, die Freigabeprüfung und die Leistung in der Käuferanwendung einbeziehen.
Was Käufer von einem verlässlichen Isolatlieferanten erwarten
Über das Zertifikat hinaus achten Käufer auf Lieferantendisziplin. Sie möchten wissen, dass die Anlage dieselbe Leistung aufrechterhalten kann, wenn das Auftragsvolumen wächst.
Ein verlässlicher Lieferant von Protein-Isolaten aus Hülsenfrüchten kann in der Regel Folgendes nachweisen:
- Konstante Fertigwarenspezifikationen
- Klare Prozesskontrolle rund um kritische Schritte
- Schnelle Untersuchung bei Abweichungen
- Realistische Dokumentation zur Skalierung
- Anwendungsorientierte Qualitätsprüfung
- Stabile Lieferplanung
- Technische Unterstützung, die Anlagenbeschränkungen versteht
Für Verarbeiter können Enzymprogramme Teil dieser Zuverlässigkeitsstrategie sein, wenn sie für definierte Prozessergebnisse ausgewählt und anhand kommerzieller Anforderungen validiert werden.
Fazit für Verarbeiter
Die Qualität von Protein-Isolaten aus Hülsenfrüchten entsteht nicht am Ende der Linie. Sie wird durch kontrolliertes Suspensionsverhalten, effiziente Trennung, diszipliniertes Waschen, sorgfältiges Wärmemanagement und Validierung des fertigen Pulvers aufgebaut.
Der Proteinanteil kann das Käufergespräch eröffnen. Löslichkeit, Geschmack, Farbe, Mikrobiologie und Funktion entscheiden meist, ob der Käufer zurückkommt.
Hilum Process Co. unterstützt Anlagen für Protein-Isolate aus Hülsenfrüchten bei der Bewertung von Enzymprogrammen anhand dieser Ergebnisse: stabilere Extraktion, sauberere Trennung, weniger Prozessreibung und vorhersehbarere Fertigqualität.
Angebot anfordern
Wenn Ihre Anlage die Spezifikationen für Protein-Isolate aus Hülsenfrüchten verschärft, sich auf ein Käuferaudit vorbereitet oder Variabilität zwischen Saatgutpartien behebt, fordern Sie über das Kontaktformular auf der Website ein Angebot an. Hilum Process Co. prüft Ihr Prozessziel und skizziert einen praktischen Enzymversuch für Ihre Linie.